 EN
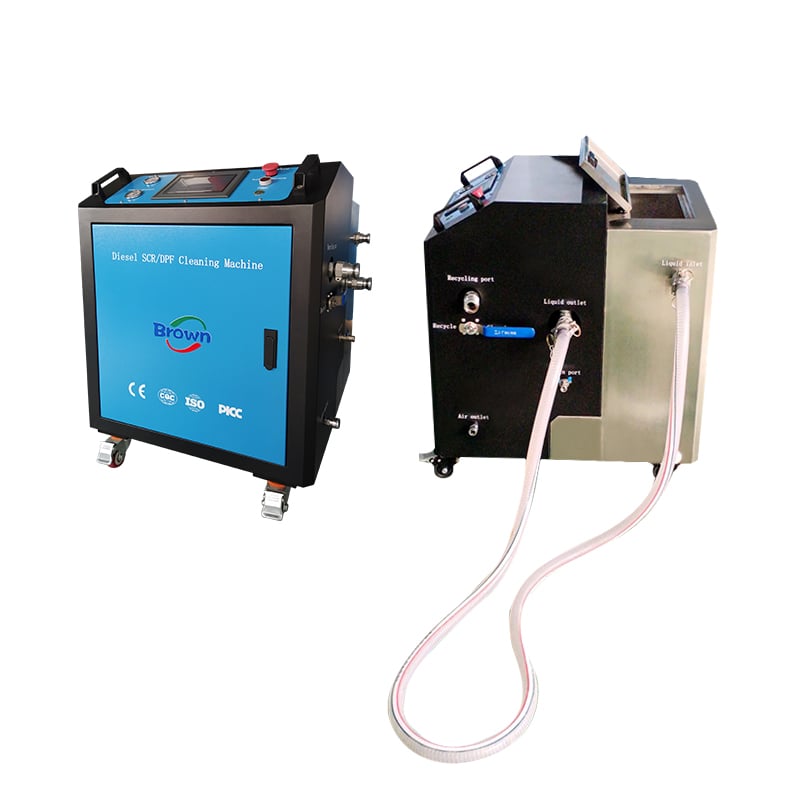
Erklärung der thermischen, ultraschallbasierten und pneumatischen Reinigungsmechanismen
Moderne DPF-Reinigung beruht auf drei sich ergänzenden physikalischen Prinzipien, um die Filterleistung wiederherzustellen, ohne das keramische Substrat zu beschädigen. Jeder Mechanismus zielt auf eine spezifische Verunreinigungsart ab, und ihre sequenzielle Anwendung definiert den Kern eines professionellen Reinigungszyklus.
| Reinigungsmechanismus | Betriebsprinzip | Schadstoffziel | Wesentlicher Prozessparameter |
|---|---|---|---|
| Thermische Zersetzung | Geregelte Hochtemperatur-Oxidation | Ruß (kohlenstoffhaltig) | Stufenweise gesteuert: 500–650 °C |
| Ultraschall-Kavitation | Hochfrequente Schallwellen in Flüssigkeitsbad | Asche (nicht brennbar) | Frequenz 25–40 kHz |
| Puls-Luft-Rückspülung | Druckluftstöße in umgekehrter Richtung | Lösen von Verunreinigungen | Druck 6–10 bar |
Thermische Zersetzung: Kontrollierte Oxidation von Ruß bei präzisen Hochtemperaturen
Eine Maschine zur Reinigung von Dieselpartikelfiltern beginnt mit der thermischen Zersetzung – der einzigen Methode, die kohlenstoffreichen Rußpartikel, die in den Einlasskanälen eingeschlossen sind, vollständig zu beseitigen. Ruß oxidiert vollständig im Temperaturbereich von 500–650 °C; unkontrolliertes Erhitzen birgt jedoch das Risiko eines thermischen Schocks, insbesondere bei Substraten aus Cordierit und Siliziumkarbid, die unter schnellen Temperaturgradienten Risse bekommen können. Um dies zu verhindern, nutzen Geräte eine adaptive Rampensteuerung, bei der die Temperatur schrittweise – typischerweise um 5–10 °C pro Minute – bis zum gewünschten Plateau erhöht wird. Während des Plateaus wird die Sauerstoffkonzentration auf 10–15 % gehalten, um eine stetige Oxidation aufrechtzuerhalten, ohne eine exotherme Kettenreaktion auszulösen, die Asche zu harten Pfropfen verschmelzen könnte. Thermoelemente innerhalb der Kammer überwachen den DPF-Kern in Echtzeit, und der Zyklus endet, sobald die Opazität des Abgases nahe dem Ausgangswert stabilisiert ist. Eine technische Veröffentlichung der SAE aus dem Jahr 2020 belegt, dass ein korrekt kalibrierter thermischer Zyklus mehr als 95 % der Rußmasse innerhalb von weniger als 40 Minuten entfernt – unabhängig vom Substratmaterial. Nach dem Abkühlen ist der DPF rußfrei; nichtbrennbare Asche bleibt jedoch erhalten – bei hochlaufenden Einheiten macht sie oft die Hälfte der gesamten Schmutzmasse aus – und muss mittels Ultraschall entfernt werden.
Ultraschallkavitation: Gezielte Löschung von Asche aus den Mikrokanälen des DPF
Asche – mineralischer, nicht brennbarer Rückstand – haftet zähe an den Kanalwänden und lässt sich allein durch Hitze nicht entfernen. In dieser Phase wird der DPF in eine wässrige Tensidlösung eingetaucht. An den Tankboden angebrachte Wandler erzeugen hochfrequente Schallwellen (25–40 kHz), die sich durch die Flüssigkeit ausbreiten und mikroskopisch kleine Kavitationsblasen erzeugen. Beim Kollabieren dieser Blasen in unmittelbarer Nähe der Substratoberfläche werden intensive, lokal begrenzte Energieschläge freigesetzt, die Asche mechanisch von den Mikrokanalwänden entfernen, ohne Keramik oder Siliziumkarbid anzugreifen. Niedrigere Frequenzen (25–30 kHz) ermöglichen eine tiefere Durchdringung bei größeren DPFs; höhere Frequenzen (35–40 kHz) liefern eine feinere Auflösung in engmaschigen Zellstrukturen. Unabhängige Labortests, die in einem branchenweiten White Paper aus dem Jahr 2022 zitiert werden, bestätigten eine konsistente Ascheentfernung von über 97 % nach einem 25-minütigen Zyklus bei Cordierit-Substraten. Das Verfahren bewahrt die Integrität der Washcoat-Schicht und die katalytische Funktionalität – wodurch es sicher für beschichtete Dieseloxidationskatalysatoren (DOCs) sowie für selektive katalytische Reduktionsanlagen (SCR) ist, die häufig stromaufwärts integriert sind.
Pulse-Luft-Rückspülung: Dynamische Strömungsumkehr zur Wiederherstellung der Filterdurchlässigkeit
Der letzte Schritt wendet eine gepulste Luft-Rückspülung an, um gelöste Verunreinigungen zu entfernen und die Wiederherstellung des Durchflusses zu überprüfen. Druckluft (6–10 bar) wird über einen Verteiler zugeführt, der dicht gegen die Austrittsseite des DPF abgedichtet ist. Kurze, energiereiche Stöße – 0,1 Sekunden lange Pulse, die jeweils pro Sekunde wiederholt werden – kehren die normale Abgasströmung um und leiten die Luft rückwärts durch die gereinigten Kanäle. Die kurzzeitige Druckwelle löst restliche Asche oder Kondensat aus den Poren und transportiert sie über die Eintrittsseite hinaus, wo eine Absaughaube sie auffängt. Die Düsen sind über den gesamten Austrittsdurchmesser versetzt angeordnet, um eine gleichmäßige Abdeckung sicherzustellen und tote Zonen auszuschließen. Viele Systeme führen diesen Schritt unmittelbar nach der Ultraschallreinigung durch, während der DPF noch feucht ist, wobei der Wasserfilm als Transportmedium genutzt wird. Nach der Rückspülung bestätigt ein Differenzdrucksensor, dass die Durchlässigkeit wieder innerhalb von 10 % des vom OEM vorgegebenen sauberen Referenzwerts liegt – ein dynamisches Validierungskriterium, das die Einsatzbereitschaft für die Wiedereinbau bestätigt.
Wichtige Teilsysteme einer Reinigungsmaschine für Dieselpartikelfilter
Eine Reinigungsmaschine für Dieselpartikelfilter beruht auf präzise konstruierten Teilsystemen, die gemeinsam wirken, um Ruß und Asche sicher zu entfernen, ohne empfindliche keramische Substrate zu beschädigen. Zwei entscheidende Module – die thermisch gesteuerte Heizkammer und das abgestimmte Ultraschallwandler-Array – verdeutlichen, wie adaptive Regelung und materialoptimierte Energiekopplung unmittelbar Wirksamkeit der Reinigung und Lebensdauer des Filters bestimmen.
Heizkammer mit adaptiver Rampensteuerung zur Vermeidung thermischen Schocks in Keramik
Keramische DPF-Substrate – üblicherweise aus Cordierit oder Siliziumkarbid – sind äußerst empfindlich gegenüber thermischer Belastung. Ein plötzlicher Temperaturgradient von mehr als 150 °C kann Mikrorisse hervorrufen und so die strukturelle Integrität sowie die Langzeitbeständigkeit beeinträchtigen. Die Heizkammer nutzt eine adaptive Rampensteuerung, um die Innentemperatur schrittweise anzuheben – in der Regel nicht schneller als 5 °C pro Minute – bis das optimale Fenster für die Rußoxidation von 550–600 °C erreicht ist. Diese Aufheizrate ermöglicht eine gleichmäßige thermische Ausdehnung über die Wabenstruktur hinweg. Echtzeit-Rückmeldungen von eingebetteten Thermoelementen passen die Heizleistung dynamisch an und verhindern lokale Hotspots. Eine konstante Haltephase bei der Zieltemperatur von 60–90 Minuten gewährleistet eine vollständige Kohlenstoffverbrennung; zudem regelt das geschlossene Regelkreissystem auch die Abkühlphase, um thermischen Restschlag beim Entfernen des Filters zu minimieren. Eine solche Präzision ist in hochvolumigen Serviceumgebungen unverzichtbar, da eine konsistente thermische Steuerung direkt zur Filterlebensdauer, zur Kontrolle der Kundenkosten sowie zum operativen Durchsatz beiträgt.
Abgestimmtes Ultraschallwandler-Array für eine effiziente Energiekopplung in Cordierit/SiC-Substrate
Die Ultraschallreinigung beruht auf Kavitation – der Bildung und heftigen Implosion mikroskopisch kleiner Blasen in einer Flüssigkeit –, um verdichtete Asche aus den Mikrokanälen des DPF zu entfernen. Bei Cordierit und Siliziumkarbid hängt eine effektive Energieübertragung davon ab, die Frequenz des Wandlers an die akustische Impedanz und die Resonanzeigenschaften jedes Substrats anzupassen. Ein abgestimmtes Array, das im Bereich von 20–25 kHz arbeitet, leitet eine hohe Leistungsdichte in das Reinigungsbad ein; die Wandler sind so positioniert, dass sich über dem gesamten Tank ein gleichmäßiges stehendes Wellenfeld bildet. Diese Anordnung gewährleistet ein tiefes Eindringen in die Kanalwände – selbst an verstopften Enden –, während ein Impedanzanpassungsnetzwerk dynamisch auf Schwankungen der Wassertemperatur und der Filterdurchsättigung reagiert. In der Praxis stellt ein gut abgestimmtes System über 95 % der ursprünglichen Durchflusskapazität wieder her, was durch Nachreinigungs-Backpressure-Tests bestätigt wird. Da die höhere Steifigkeit von Siliziumkarbid andere Energieschwellen erfordert als Cordierit, muss das Array je nach Substrattyp neu kalibriert werden: Unzureichende Energie hinterlässt Asche, während zu hohe Energie eine Erosion der dünnen Kanalwände riskiert. Eine korrekte Abstimmung sorgt daher für ein ausgewogenes Verhältnis von Gründlichkeit und Substratsicherheit.
Messung der Reinigungswirksamkeit: Branchenweit validierte Leistungsmetriken
Die Validierung der Leistung einer Reinigungsmaschine für Dieselpartikelfilter stützt sich auf objektive, wiederholbare Metriken – nicht auf visuelle Inspektion. Der primäre Maßstab ist die gravimetrische Ruß- und Ascheentfernung: Ein gesetzeskonformer Filter muss eine Extraktionswirksamkeit von mindestens 85 % erreichen, um den Toleranzen der Fahrzeughersteller (OEM) zu genügen. Das Trockengewicht vor der Reinigung wird auf einer zertifizierten Waage auf das nächste Gramm genau erfasst; das Gewicht nach der Reinigung bestätigt die absolut entfernte Masse. Diese Methode, die mit den ISO-22987-Testvorschlägen übereinstimmt, legt für Euro-VI-zertifizierte Einheiten (Aktualisierung 2023) eine Rückstandstoleranz von weniger als 0,1 g/L Filtervolumen fest.
Die zweite kritische Kenngröße ist die Wiederherstellung des Gegendrucks – gemessen als Differenzdruckabfall über das Substrat bei einer festen Abgasstromrate. Ein stark verstopfter DPF kann vor der Reinigung mehr als 30 kPa erreichen und so eine erhebliche Motorlast verursachen. Nach einer vollständigen thermisch-ultraschall-pneumatischen Behandlung soll der Gegendruck auf maximal 5 % über dem werkseitig vorgegebenen Wert für ein sauberes Bauteil zurückgeführt werden. Diese Kenngröße korreliert direkt mit der Wiederherstellung des Kraftstoffverbrauchs: Jede Reduktion um 10 kPa senkt den Kraftstoffnachteil um rund 1 % in schwerlastorientierten Dieselzyklen. Ein kurzer Durchflusstest am Prüfstand bestätigt, dass die Permeabilität wieder der ursprünglichen geometrischen Porosität entspricht – dies beweist, dass kein verdichteter Asche-„Absatz“ mehr in den Kanalecken verbleibt.
| Metrische | Wert vor Reinigung | Ziel nach Reinigung | Äquivalenz der Prüfmethode |
|---|---|---|---|
| Trockenmasse (nur DPF) | 8,450 kg | ≤ 7,310 kg (≥ 85 % Partikelentfernung) | Gravimetrische Waage nach ISO 11841 |
| Gegendruck bei 600 m³/h | 28,4 kPa | ≤ 9,8 kPa (entspricht OEM-Neukonstruktion) | Heißdraht-Anemometer-Strömungsprüfstand |
| Strömungswiederherstellungsverhältnis | 0,62 (62 % der Neuströmung) | ≥ 0,95 (95 % der Neuströmung) | Darcy-Forchheimer-Permeabilität |
Die Zertifizierung mittels optischem Endoskop dient als sekundärer Ja-Nein-Test: Selbst eine gravimetrisch genaue Reinigung kann eine durchscheinende Glasurschicht hinterlassen, die auf einer Waage unsichtbar bleibt. Prüfer führen eine 5-mm-artikulierbare Sonde durch jeden Kanal und bewerten die verbleibende Verstopfungsdichte anhand eines standardisierten 0–5-Rasters. Die Stufe 0 bedeutet keine sichtbaren Ablagerungen – dies bestätigt, dass die Asche vollständig kavitiert und ausgetrieben wurde. Gemeinsam gewährleisten gravimetrische Präzision, strömungsdynamische Wiederherstellung und optische Validierung eine umfassende, wiederholbare Sicherheit, dass die Maschine DPFs stets auf volle Einsatzdauer zurückführt.
Häufig gestellte Fragen zu DPF-Reinigungsmechanismen
Welche Verunreinigungen zielt die DPF-Reinigung an?
Die DPF-Reinigung zielt zwei Hauptverunreinigungen an: Ruß (kohlenstoffreiches Rückstandsprodukt) und Asche (nicht brennbare mineralische Rückstände).
Warum wird bei der DPF-Reinigung zunächst eine thermische Zersetzung angewendet?
Die thermische Zersetzung wird zuerst angewendet, weil sie Kohlenstoff-reichen Ruß wirksam oxydiert und entfernt, der weder mechanisch noch chemisch gelöst werden kann.
Wie entfernt die Ultraschallkavitation Asche?
Die Ultraschallkavitation erzeugt mikroskopisch kleine Blasen, die sich nahe der Oberfläche der DPF-Kanäle zusammenfallen und dabei intensive Energiespritzer freisetzen, um verdichtete Asche zu lösen, ohne das Substrat zu beschädigen.
Welche Rolle spielt das gepulste Luft-Rückspülen bei der DPF-Reinigung?
Das gepulste Luft-Rückspülen befördert nach der Ultraschallreinigung gelöste Asche und Schmutzpartikel ab und stellt so die durchlässige Funktion der DPF-Kanäle wieder her.
Wie wird die Leistung einer DPF-Reinigungsmaschine validiert?
Die Leistung wird anhand gravimetrischer Messwerte für Ruß-/Ascheentfernung, Tests zur Wiederherstellung des Gegendrucks sowie einer optischen Boreskop-Zertifizierung validiert.
Inhaltsverzeichnis
- Erklärung der thermischen, ultraschallbasierten und pneumatischen Reinigungsmechanismen
- Wichtige Teilsysteme einer Reinigungsmaschine für Dieselpartikelfilter
- Messung der Reinigungswirksamkeit: Branchenweit validierte Leistungsmetriken
-
Häufig gestellte Fragen zu DPF-Reinigungsmechanismen
- Welche Verunreinigungen zielt die DPF-Reinigung an?
- Warum wird bei der DPF-Reinigung zunächst eine thermische Zersetzung angewendet?
- Wie entfernt die Ultraschallkavitation Asche?
- Welche Rolle spielt das gepulste Luft-Rückspülen bei der DPF-Reinigung?
- Wie wird die Leistung einer DPF-Reinigungsmaschine validiert?