 EN
Mecanismos de Limpeza Térmica, Ultrassônica e Pneumática Explicados
A limpeza moderna de DPF baseia-se em três princípios físicos complementares para restaurar o desempenho de filtração sem danificar o substrato cerâmico. Cada mecanismo atua sobre um tipo específico de contaminante, e sua aplicação sequencial define o núcleo de um ciclo de limpeza de nível profissional.
| Mecanismo de Limpeza | Princípio de Funcionamento | Alvo de Contaminante | Parâmetro-Chave do Processo |
|---|---|---|---|
| Descomposição térmica | Oxidação em alta temperatura controlada | Soot (carbonáceo) | Rampa controlada de 500–650 °C |
| Cavitação ultrasônica | Ondas sonoras de alta frequência em banho líquido | Cinzas (não inflamáveis) | Frequência de 25–40 kHz |
| Limpeza reversa por jato de ar | Pulsos de ar comprimido em sentido inverso | Resíduos desalojados | Pressão de 6–10 bar |
Decomposição térmica: oxidação controlada de fuligem em temperaturas elevadas precisas
Uma máquina de limpeza de filtros de partículas a diesel começa com a decomposição térmica — o único método capaz de eliminar fuligem rica em carbono retida nos canais de entrada. A fuligem oxida-se completamente entre 500 e 650 °C, mas o aquecimento descontrolado acarreta risco de choque térmico, especialmente em substratos de cordierita e carbeto de silício, que podem trincar sob gradientes térmicos rápidos. Para evitar isso, o equipamento utiliza controle adaptativo de rampa, elevando a temperatura gradualmente — tipicamente 5–10 °C por minuto — até atingir a patamar-alvo. A concentração de oxigênio é mantida entre 10 e 15 % durante o patamar, para sustentar uma oxidação estável sem desencadear uma reação exotérmica descontrolada que poderia fundir as cinzas em tampões duros. Termopares instalados na câmara monitoram em tempo real o núcleo do DPF, e o ciclo encerra-se assim que a opacidade dos gases de escape se estabiliza próximo ao valor de referência. Um artigo técnico da SAE de 2020 documentou que um ciclo térmico devidamente calibrado remove mais de 95 % da massa de fuligem em menos de 40 minutos, independentemente do material do substrato. Após o resfriamento, o DPF fica livre de fuligem — porém as cinzas não combustíveis, que frequentemente representam metade da massa total de contaminantes em unidades com alta quilometragem, permanecem intactas e exigem remoção por ultrassom.
Cavitação Ultrassônica: Desprendimento Direcionado de Cinzas dos Microcanais do DPF
Cinzas — resíduo mineral não inflamável — aderem firmemente às paredes dos canais e não podem ser removidas apenas pelo calor. Nesta etapa, o filtro de partículas diesel (DPF) é imerso numa solução aquosa com tensoativo. Transdutores ligados ao fundo do tanque geram ondas sonoras de alta frequência (25–40 kHz), que se propagam pelo líquido e criam microbolhas de cavitação. Quando essas bolhas colapsam junto à superfície do substrato, liberam jatos de energia intensa e localizada, que limpam mecanicamente as cinzas das paredes microcanalares sem erodir a cerâmica ou o carbeto de silício. Frequências mais baixas (25–30 kHz) proporcionam maior penetração para DPFs maiores; frequências mais altas (35–40 kHz) oferecem resolução mais fina em estruturas celulares apertadas. Testes laboratoriais independentes citados num white paper setorial de 2022 confirmaram remoção consistente de cinzas superior a 97 % após um ciclo de 25 minutos em substratos de cordierita. O processo preserva a integridade do washcoat e a funcionalidade catalítica — tornando-o seguro para catalisadores de oxidação diesel revestidos (DOCs) e unidades de redução catalítica seletiva (SCR) frequentemente integradas a montante.
Pulsação de Ar com Lavagem Reversa: Inversão Dinâmica do Fluxo para Restaurar a Permeabilidade do Filtro
A etapa final aplica uma retrolavagem com ar pulsado para expulsar os detritos desalojados e verificar a restauração do fluxo. O ar comprimido (6–10 bar) é fornecido por meio de um coletor vedado contra a face de saída do DPF. Breves rajadas de alta energia — pulsos de 0,1 segundo repetidos a cada segundo — invertem o fluxo normal dos gases de escape, impulsionando o ar em sentido inverso através dos canais limpos. A onda de pressão transitória remove da porosidade as cinzas ou condensados residuais e os transporta para fora pela face de entrada, onde uma capota de extração a vácuo os captura. Os bicos são dispostos de forma escalonada ao longo do diâmetro de saída para garantir cobertura uniforme e eliminar zonas mortas. Muitos sistemas integram esta etapa imediatamente após a limpeza ultrassônica, enquanto o DPF ainda está úmido, utilizando a película de água como meio de transporte. Após a retrolavagem, um sensor de pressão diferencial confirma que a permeabilidade retornou a um valor dentro de 10 % da referência limpa especificada pelo fabricante original — uma porta de validação dinâmica que certifica a prontidão para reinstalação.
Principais Subsistemas de uma Máquina de Limpeza de Filtros de Partículas a Diesel
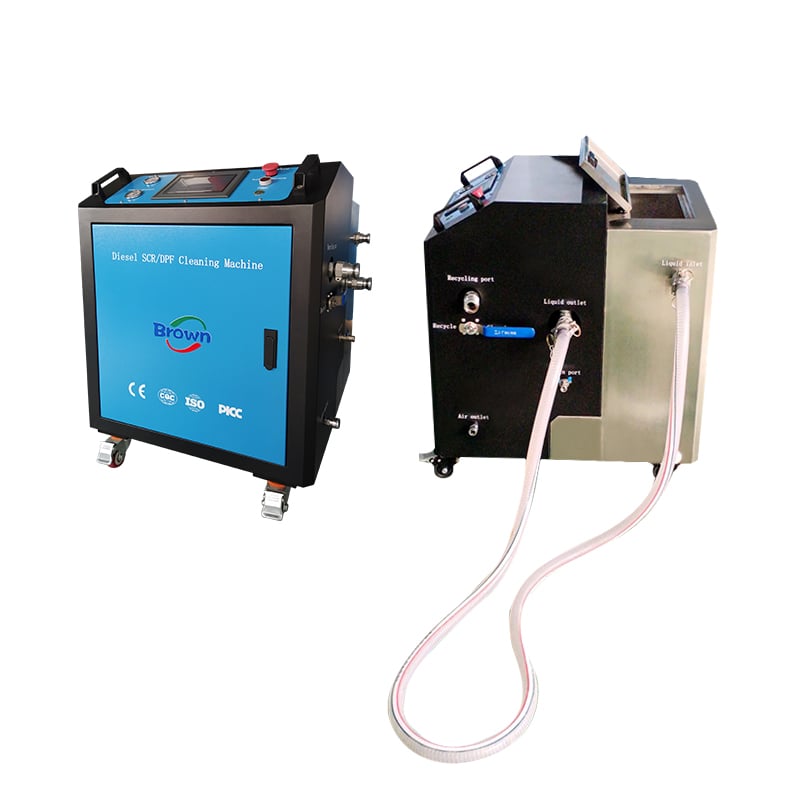
Uma máquina de limpeza de filtros de partículas a diesel depende de subsistemas precisamente projetados, que operam em conjunto para remover com segurança fuligem e cinzas sem danificar substratos cerâmicos frágeis. Dois módulos críticos — a câmara de aquecimento com controle térmico e o arranjo sintonizado de transdutores ultrassônicos — demonstram como o controle adaptativo e o acoplamento de energia otimizado para o material determinam diretamente a eficácia da limpeza e a longevidade do filtro.
Câmara de Aquecimento com Controle Adaptativo de Rampa para Prevenir Choque Térmico Cerâmico
Substratos cerâmicos de DPF — comumente de cordierita ou carbeto de silício — são altamente suscetíveis a tensões térmicas. Um gradiente de temperatura súbito superior a 150 °C pode induzir microfissuras, comprometendo a integridade estrutural e a durabilidade a longo prazo. A câmara de aquecimento emprega um controle adaptativo de rampa para elevar gradualmente a temperatura interna, normalmente a uma taxa não superior a 5 °C por minuto, até atingir a faixa ideal de oxidação de fuligem de 550–600 °C. Essa taxa permite uma expansão térmica uniforme ao longo da estrutura em favo de mel. O feedback em tempo real proveniente de termopares embutidos ajusta dinamicamente a potência do aquecedor, evitando pontos quentes locais. Uma platô sustentado na temperatura-alvo por 60–90 minutos garante a remoção completa do carbono, enquanto o sistema em malha fechada também regula o resfriamento para reduzir o choque térmico residual ao retirar o filtro. Essa precisão é indispensável em ambientes de serviço de alta volumetria, onde a gestão térmica consistente apoia diretamente a longevidade do filtro, o controle de custos para o cliente e a produtividade operacional.
Matriz de Transdutores Ultrassônicos Sintonizados para Acoplamento Eficiente de Energia em Substratos de Cordierita/SiC
A limpeza ultrassônica depende da cavitação — a formação e o colapso violento de bolhas microscópicas em líquido — para remover as cinzas compactadas dos microcanais do DPF. Para cordierita e carbeto de silício, a transferência eficaz de energia depende do ajuste da frequência do transdutor às características de impedância acústica e de ressonância de cada substrato. Um arranjo sintonizado operando entre 20 e 25 kHz fornece alta densidade de potência à banheira de limpeza, com os transdutores posicionados de modo a estabelecer um campo uniforme de onda estacionária ao longo do tanque. Essa configuração garante penetração profunda nas paredes dos canais — mesmo nas extremidades obstruídas — enquanto uma rede de correspondência de impedância compensa dinamicamente as variações de temperatura da água e da saturação do filtro. Na prática, um sistema bem sintonizado restaura mais de 95% da capacidade original de fluxo, conforme verificado por testes pós-limpeza de contrapressão. Como a maior rigidez do carbeto de silício exige limiares energéticos distintos em comparação com a cordierita, o arranjo deve ser recalibrado para cada tipo de substrato: energia insuficiente deixa cinzas remanescentes; energia excessiva pode causar erosão nas paredes finas dos canais. Assim, o ajuste adequado equilibra exaustividade e segurança do substrato.
Quantificação da Eficácia da Limpeza: Métricas de Desempenho Validadas pela Indústria
A validação do desempenho de uma máquina de limpeza de filtros de partículas diesel baseia-se em métricas objetivas e repetíveis — não em inspeção visual. O principal parâmetro de referência é a remoção gravimétrica de fuligem e cinzas: um filtro em conformidade com a legislação deve alcançar uma eficiência de extração ≥85 % para atender às tolerâncias definidas pelos fabricantes originais (OEM). O peso seco pré-limpeza é registrado numa balança certificada, com precisão de 1 grama; o peso pós-limpeza confirma a massa absoluta removida. Este método, alinhado com as propostas de ensaio ISO 22987, impõe uma tolerância de resíduo inferior a 0,1 g/L do volume do filtro para unidades certificadas Euro VI (atualização de 2023).
A segunda métrica crítica é a restauração da contra-pressão — medida como queda de pressão diferencial através do substrato a uma taxa de fluxo de escape fixa. Um FDP severamente obstruído pode exceder 30 kPa antes da limpeza, impondo carga significativa ao motor. Após tratamento térmico-ultrassônico-pneumático completo, o objetivo é restaurar a contra-pressão dentro de 5 % do valor original limpo definido pelo fabricante. Essa métrica correlaciona-se diretamente com a recuperação da economia de combustível: cada redução de 10 kPa diminui a penalidade de combustível em cerca de 1 % nos ciclos diesel pesados. Um breve teste em bancada de fluxo verifica se a permeabilidade corresponde à porosidade geométrica original — confirmando que nenhum resíduo compactado de cinzas ("calcanhar") permanece nos cantos dos canais.
| Metricidade | Valor da amostra pré-limpeza | Alvo pós-limpeza | Equivalência do método de ensaio |
|---|---|---|---|
| Massa seca (FDP apenas) | 8,450 kg | ≤ 7,310 kg (≥ 85 % de remoção de partículas) | Balança gravimétrica ISO 11841 |
| Contra-pressão a 600 m³/h | 28,4 kPa | ≤ 9,8 kPa (compatível com projeto original limpo) | Banco de ensaios de fluxo com anemómetro de fio quente |
| Rácio de Restauração do Fluxo | 0,62 (62 % do fluxo novo) | ≥ 0,95 (95 % do fluxo novo) | Permeabilidade Darcy-Forchheimer |
A certificação por endoscópio ótico serve como verificação secundária de aprovação/reprovação: mesmo uma limpeza gravimetricamente precisa pode deixar uma camada translúcida de verniz, invisível numa balança. Os inspetores introduzem uma sonda articulada de 5 mm em cada canal e avaliam a densidade residual de obstrução contra uma grelha normalizada de 0 a 5. A classificação 0 indica ausência de depósitos visíveis — confirmando que as cinzas foram totalmente cavitationadas e expelidas. Em conjunto, a precisão gravimétrica, a restauração da dinâmica de fluxo e a validação ótica fornecem uma garantia abrangente e repetível de que a máquina devolve sistematicamente os FAPs à sua vida útil total.
Perguntas frequentes sobre mecanismos de limpeza de FAP
Quais contaminantes são alvo da limpeza de FAP?
A limpeza de FAP visa dois contaminantes principais: fuligem (resíduo rico em carbono) e cinzas (resíduo mineral não combustível).
Por que a decomposição térmica é usada primeiro na limpeza de DPF?
A decomposição térmica é usada primeiro porque oxida e remove eficazmente a fuligem rica em carbono, que não pode ser removida mecanicamente ou quimicamente.
Como a cavitação ultrassônica remove as cinzas?
A cavitação ultrassônica gera bolhas microscópicas que colapsam próximas à superfície dos canais do DPF, liberando jatos intensos de energia para desalojar as cinzas compactadas sem danificar o substrato.
Qual é o papel da purga reversa por ar pulsado na limpeza de DPF?
A purga reversa por ar pulsado expulsa as cinzas e os resíduos desalojados após a limpeza ultrassônica, garantindo a restauração da permeabilidade dos canais do DPF.
Como é validado o desempenho de uma máquina de limpeza de DPF?
O desempenho é validado por meio de métricas gravimétricas de remoção de fuligem/cinzas, testes de restauração de contra-pressão e certificação óptica com boroscópio.