 EN
Mecanismos de limpieza térmica, ultrasónica y neumática explicados
La limpieza moderna de los FAP se basa en tres principios físicos complementarios para restaurar el rendimiento de filtración sin dañar el sustrato cerámico. Cada mecanismo actúa sobre un tipo específico de contaminante, y su aplicación secuencial define el núcleo de un ciclo de limpieza profesional.
| Mecanismo de limpieza | Principio de funcionamiento | Objetivo de Contaminante | Parámetro clave del proceso |
|---|---|---|---|
| Descomposición térmica | Oxidación controlada a alta temperatura | Hollín (carbonoso) | Rampa controlada de 500–650 °C |
| Cavitación ultrasónica | Ondas sónicas de alta frecuencia en baño líquido | Ceniza (no combustible) | Frecuencia de 25–40 kHz |
| Soplado inverso con pulsos de aire | Pulsos de aire comprimido en dirección inversa | Residuos desalojados | Presión de 6 a 10 bares |
Descomposición térmica: oxidación controlada de hollín a temperaturas altas y precisas
Una máquina de limpieza de filtros de partículas diésel comienza con la descomposición térmica: el único método capaz de eliminar las partículas de hollín ricas en carbono atrapadas en los canales de entrada. El hollín se oxida completamente entre 500 y 650 °C, pero un calentamiento no controlado puede provocar choque térmico, especialmente en sustratos de cordierita y carburo de silicio, que pueden agrietarse ante gradientes térmicos rápidos. Para evitarlo, el equipo emplea un control adaptativo de rampa, elevando la temperatura gradualmente —típicamente entre 5 y 10 °C por minuto— hasta alcanzar la meseta objetivo. Durante dicha meseta, la concentración de oxígeno se mantiene entre el 10 % y el 15 % para sostener una oxidación estable sin desencadenar una reacción exotérmica desbocada que pudiera fundir las cenizas en tapones duros. Termopares ubicados dentro de la cámara monitorean en tiempo real el núcleo del DPF, y el ciclo finaliza una vez que la opacidad de los gases de escape se estabiliza cerca del valor basal. Un artículo técnico de la SAE publicado en 2020 documentó que un ciclo térmico correctamente calibrado elimina más del 95 % de la masa de hollín en menos de 40 minutos, independientemente del material del sustrato. Tras el enfriamiento, el DPF queda libre de hollín, pero las cenizas no combustibles —que a menudo representan la mitad de la masa total de contaminantes en unidades de alto kilometraje— permanecen intactas y requieren su eliminación mediante ultrasonido.
Cavitación ultrasónica: desprendimiento selectivo de cenizas de los microcanales del FAP
Ceniza—residuo mineral no inflamable—se adhiere con tenacidad a las paredes de los canales y no puede eliminarse únicamente mediante calor. En esta etapa, el filtro de partículas diesel (DPF) se sumerge en una solución acuosa con tensioactivos. Transductores adheridos al fondo del tanque generan ondas sonoras de alta frecuencia (25–40 kHz), que se propagan a través del líquido para crear burbujas microscópicas de cavitación. Cuando estas burbujas colapsan cerca de la superficie del sustrato, liberan chorros de energía intensa y altamente localizados que desincrustan mecánicamente la ceniza de las paredes microcanalares sin erosionar la cerámica ni el carburo de silicio. Las frecuencias más bajas (25–30 kHz) ofrecen mayor penetración para DPF de mayor tamaño; las frecuencias más altas (35–40 kHz) brindan resolución más fina en estructuras de celdas estrechas. Pruebas de laboratorio independientes citadas en un documento técnico industrial de 2022 confirmaron una eliminación consistente de ceniza superior al 97 % tras un ciclo de 25 minutos en sustratos de cordierita. El proceso preserva la integridad de la capa lavable (washcoat) y la funcionalidad catalítica, lo que lo hace seguro para convertidores catalíticos de oxidación diesel (DOC) recubiertos y para unidades de reducción catalítica selectiva (SCR) comúnmente integradas aguas arriba.
Pulsación de aire con contralavado: inversión dinámica del flujo para restaurar la permeabilidad del filtro
El paso final aplica una contralavado con aire pulsado para expulsar los residuos desprendidos y verificar la restauración del flujo. Se suministra aire comprimido (6–10 bares) mediante un colector sellado contra la cara de salida del FAP. Breves ráfagas de alta energía —pulsos de 0,1 segundo repetidos cada segundo— invierten el flujo normal de escape, impulsando el aire en sentido inverso a través de los canales limpios. La onda de presión transitoria desprende las cenizas residuales o el condensado de los poros y los arrastra hacia fuera a través de la cara de entrada, donde una campana de extracción al vacío los captura. Las boquillas están dispuestas de forma escalonada a lo largo del diámetro de salida para garantizar una cobertura uniforme y eliminar zonas muertas. Muchos sistemas integran este paso inmediatamente después de la limpieza ultrasónica, mientras el FAP sigue húmedo, utilizando la película de agua como medio de transporte. Tras el contralavado, un sensor de presión diferencial confirma que la permeabilidad ha vuelto a estar dentro del 10 % del valor de referencia limpio especificado por el fabricante original —una puerta de validación dinámica que certifica la idoneidad para su reinstalación.
Subsistemas clave de una máquina de limpieza de filtros de partículas diésel
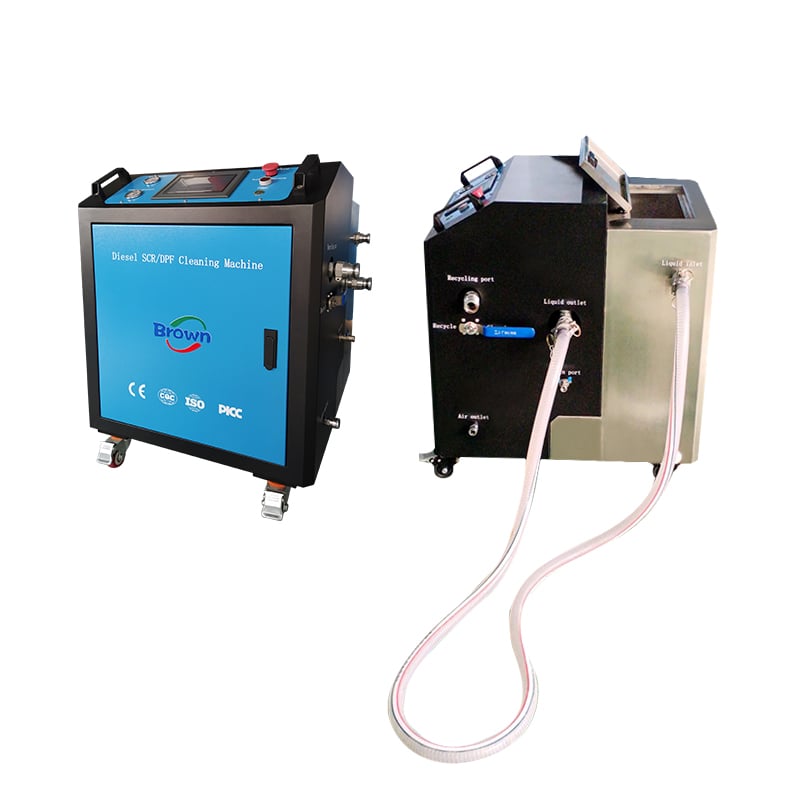
Una máquina de limpieza de filtros de partículas diésel depende de subsistemas cuidadosamente diseñados que funcionan en conjunto para eliminar de forma segura el hollín y las cenizas sin dañar los frágiles sustratos cerámicos. Dos módulos críticos —la cámara de calentamiento con control térmico y la matriz sintonizada de transductores ultrasónicos— ilustran cómo el control adaptativo y el acoplamiento energético optimizado para el material determinan directamente la eficacia de la limpieza y la durabilidad del filtro.
Cámara de calentamiento con control adaptativo de rampa para prevenir el choque térmico cerámico
Los sustratos cerámicos de los filtros de partículas diésel (DPF)—habitualmente de cordierita o carburo de silicio—son muy susceptibles al estrés térmico. Un gradiente de temperatura repentino superior a 150 °C puede provocar microgrietas, comprometiendo la integridad estructural y la durabilidad a largo plazo. La cámara de calentamiento emplea un control adaptativo de rampa para elevar gradualmente la temperatura interna, normalmente a una velocidad no superior a 5 °C por minuto, hasta alcanzar la ventana óptima de oxidación de hollín de 550–600 °C. Esta velocidad permite una expansión térmica uniforme en toda la estructura de panal. La retroalimentación en tiempo real procedente de termopares integrados ajusta dinámicamente la potencia del calentador, evitando puntos calientes locales. Una fase de mantenimiento estable a la temperatura objetivo durante 60–90 minutos garantiza la eliminación completa del carbono, mientras que el sistema de bucle cerrado también regula la fase de enfriamiento para reducir el choque térmico residual al retirar el filtro. Tal precisión resulta indispensable en entornos de servicio de alta volumetría, donde una gestión térmica constante contribuye directamente a la longevidad del filtro, al control de costes para el cliente y a la productividad operativa.
Matriz sintonizada de transductores ultrasónicos para una acoplamiento eficiente de energía en sustratos de cordierita/SiC
La limpieza ultrasónica depende de la cavitación: la formación y el colapso violento de burbujas microscópicas en un líquido para desprender las cenizas compactadas de los microcanales del filtro de partículas diésel (DPF). En cordierita y carburo de silicio, la transferencia eficaz de energía depende de ajustar la frecuencia del transductor a la impedancia acústica y a las características de resonancia de cada sustrato. Una matriz sintonizada que opera entre 20 y 25 kHz suministra una alta densidad de potencia al baño de limpieza, con los transductores colocados para generar un campo uniforme de ondas estacionarias en todo el tanque. Esta configuración garantiza una penetración profunda en las paredes de los canales —incluso en los extremos obstruidos—, mientras que una red de adaptación de impedancia compensa dinámicamente los cambios de temperatura del agua y la saturación del filtro. En la práctica, un sistema bien sintonizado restaura más del 95 % de la capacidad de flujo original, lo cual se verifica mediante pruebas de contrapresión posteriores a la limpieza. Dado que la mayor rigidez del carburo de silicio exige umbrales energéticos distintos a los de la cordierita, la matriz debe recalibrarse según el tipo de sustrato: una energía insuficiente deja cenizas residuales; una energía excesiva puede provocar erosión en las paredes delgadas de los canales. Por tanto, la sintonización adecuada equilibra exhaustividad y seguridad del sustrato.
Cuantificación de la eficacia de la limpieza: métricas de rendimiento validadas por la industria
La validación del rendimiento de una máquina para limpiar filtros de partículas diésel se basa en métricas objetivas y repetibles, no en inspecciones visuales. El indicador principal es la eliminación gravimétrica de hollín y cenizas: un filtro conforme a la normativa legal debe alcanzar una eficiencia de extracción ≥85 % para cumplir con las tolerancias definidas por los fabricantes originales (OEM). Se registra el peso seco previo a la limpieza en una balanza certificada, con precisión de hasta el gramo más cercano; el peso posterior a la limpieza confirma la masa total eliminada. Este método, alineado con las propuestas de ensayo ISO 22987, exige una tolerancia de residuos inferior a 0,1 g/L del volumen del filtro para unidades certificadas Euro VI (actualización de 2023).
La segunda métrica crítica es la restauración de la contrapresión, medida como caída de presión diferencial a través del sustrato a un caudal de escape fijo. Un FAP severamente obstruido puede superar los 30 kPa antes de la limpieza, lo que impone una carga significativa sobre el motor. Tras un tratamiento térmico-ultrasónico-neumático completo, el objetivo es restaurar la contrapresión dentro de un 5 % del valor original limpio especificado por el fabricante. Esta métrica se correlaciona directamente con la recuperación de la eficiencia de combustible: cada reducción de 10 kPa disminuye la penalización de consumo en aproximadamente un 1 % en ciclos diésel para vehículos pesados. Una breve prueba en banco de flujo verifica que la permeabilidad coincida con la porosidad geométrica original, confirmando que no queda ningún «tacón» de ceniza compactada en las esquinas de los canales.
| Métrico | Valor de la muestra previo a la limpieza | Objetivo tras la limpieza | Equivalencia del método de ensayo |
|---|---|---|---|
| Masa seca (solo FAP) | 8,450 kg | ≤ 7,310 kg (≥ 85 % de eliminación de partículas) | Balanza gravimétrica ISO 11841 |
| Contrapresión a 600 m³/h | 28,4 kPa | ≤ 9,8 kPa (coincide con el diseño original del fabricante) | Banco de ensayos de caudal con anemómetro de hilo caliente |
| Relación de restauración del caudal | 0,62 (62 % del caudal nuevo) | ≥ 0,95 (95 % del caudal nuevo) | Permeabilidad Darcy-Forchheimer |
La certificación mediante endoscopio óptico sirve como verificación secundaria de aprobado/reprobado: incluso una limpieza gravimétricamente precisa puede dejar una capa translúcida de barniz invisible en una balanza. Los inspectores introducen una sonda articulada de 5 mm en cada canal y califican la densidad residual de obstrucción según una cuadrícula estandarizada de 0 a 5. La calificación 0 indica ausencia de depósitos visibles, lo que confirma que las cenizas han sido completamente cavitadas y expulsadas. En conjunto, la precisión gravimétrica, la restauración dinámica del caudal y la validación óptica ofrecen una garantía integral y repetible de que la máquina restituye sistemáticamente los FAP a su vida útil completa.
Preguntas frecuentes sobre los mecanismos de limpieza de FAP
¿Qué contaminantes elimina la limpieza de FAP?
La limpieza de FAP se enfoca en dos contaminantes principales: hollín (residuo rico en carbono) y cenizas (residuo mineral no combustible).
¿Por qué se utiliza primero la descomposición térmica en la limpieza del FAP?
Se utiliza primero la descomposición térmica porque oxida y elimina eficazmente las partículas de hollín ricas en carbono, que no pueden desprenderse mediante métodos mecánicos ni químicos.
¿Cómo elimina la cavitación ultrasónica las cenizas?
La cavitación ultrasónica genera burbujas microscópicas que colapsan cerca de la superficie de los canales del FAP, liberando chorros de energía intensa para desprender las cenizas compactadas sin dañar el sustrato.
¿Qué función cumple el retrolavado con pulsos de aire en la limpieza del FAP?
El retrolavado con pulsos de aire expulsa las cenizas y los residuos desprendidos tras la limpieza ultrasónica, garantizando la recuperación de la permeabilidad de los canales del FAP.
¿Cómo se valida el rendimiento de una máquina de limpieza de FAP?
El rendimiento se valida mediante métricas gravimétricas de eliminación de hollín/cenizas, ensayos de restauración de la contrapresión y certificación óptica con boroscopio.
Tabla de Contenidos
- Mecanismos de limpieza térmica, ultrasónica y neumática explicados
- Subsistemas clave de una máquina de limpieza de filtros de partículas diésel
- Cuantificación de la eficacia de la limpieza: métricas de rendimiento validadas por la industria
-
Preguntas frecuentes sobre los mecanismos de limpieza de FAP
- ¿Qué contaminantes elimina la limpieza de FAP?
- ¿Por qué se utiliza primero la descomposición térmica en la limpieza del FAP?
- ¿Cómo elimina la cavitación ultrasónica las cenizas?
- ¿Qué función cumple el retrolavado con pulsos de aire en la limpieza del FAP?
- ¿Cómo se valida el rendimiento de una máquina de limpieza de FAP?