 EN
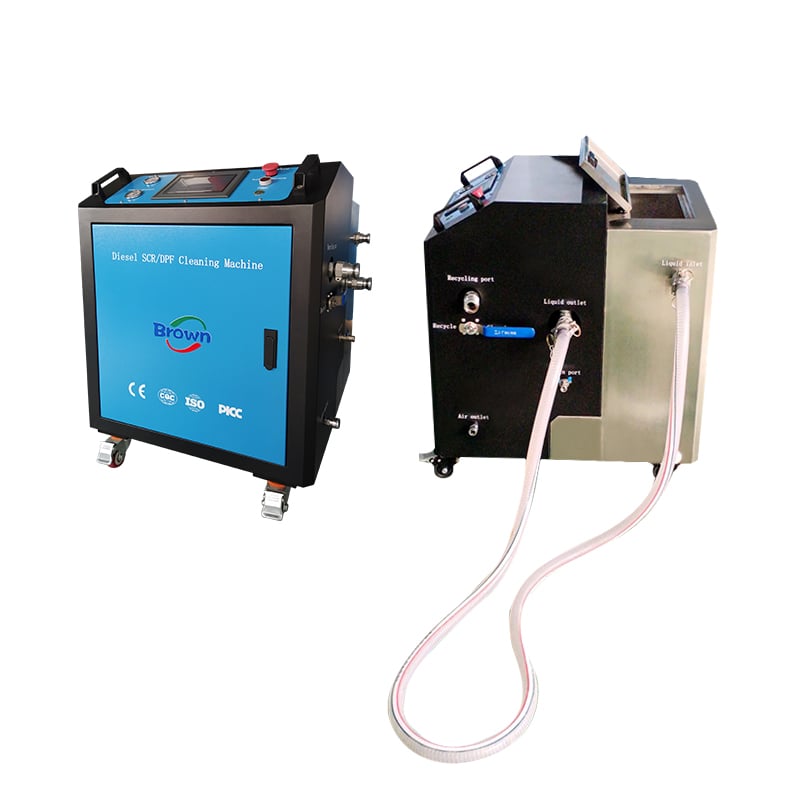
Пояснення термічного, ультразвукового та пневматичного механізмів очищення
Сучасне очищення DPF ґрунтується на трьох взаємодоповнюючих фізичних принципах, щоб відновити ефективність фільтрації без пошкодження керамічної основи. Кожен механізм спрямований на певний тип забруднювача, а їх послідовне застосування визначає основу професійного циклу очищення.
| Механізм очищення | Принцип дії | Цільовий забруднювач | Ключовий параметр процесу |
|---|---|---|---|
| Термічне розкладання | Контрольоване окиснення при високій температурі | Сажа (вуглецева) | Поступове збільшення температури до 500–650 °C |
| Ультразвукова кавітація | Ультразвукові хвилі високої частоти в рідинному середовищі | Зола (негорюча) | Частота 25–40 кГц |
| Зворотне продування стисненим повітрям | Імпульси стисненого повітря в зворотному напрямку | Відокремлені забруднення | Тиск 6–10 бар |
Термічний розклад: контрольоване окиснення сажі при точно визначених високих температурах
Машина для очищення фільтрів твердих частинок дизельного палива починає роботу з термічного розкладу — єдиного методу, здатного повністю видалити багатий на вуглець сажистий осад, що затримався в приймальних каналах. Сажа повністю окиснюється в діапазоні температур 500–650 °C, але неконтрольоване нагрівання загрожує тепловим ударом, особливо для субстратів із кордієриту та карбіду кремнію, які можуть потріснутися через різкі температурні градієнти. Щоб запобігти цьому, обладнання використовує адаптивне керування темпом підйому температури: температуру підвищують поступово — зазвичай на 5–10 °C за хвилину — до досягнення заданого сталого рівня. Під час цього сталого рівня концентрацію кисню утримують на рівні 10–15 %, щоб забезпечити стабільне окиснення без ризику екзотермічного «зриву», який може спричинити сплавлення золи в тверді пробки. Термопари всередині камери в реальному часі контролюють температуру основи DPF, а цикл завершується, як тільки прозорість вихідних газів стабілізується поблизу вихідного рівня. У технічному звіті SAE 2020 року зазначено, що правильно відкалібрований термічний цикл видаляє понад 95 % маси сажі за менше ніж 40 хвилин, незалежно від матеріалу субстрату. Після охолодження DPF стає вільним від сажі, але негорюча зола — яка часто становить половину загальної маси забруднювачів у високопробіжних одиниць — залишається незмінною й потребує видалення ультразвуком.
Ультразвукова кавітація: цільове видалення золи з мікроканалів DPF
Попіл — мінеральна, негорюча залишкова речовина — щільно прилипає до стінок каналів і не видаляється лише за рахунок тепла. На цьому етапі фільтр DPF занурюють у водний розчин поверхнево-активної речовини. Перетворювачі, прикріплені до дна резервуара, генерують звукові хвилі високої частоти (25–40 кГц), які поширюються через рідину й утворюють мікроскопічні кавітаційні бульбашки. Коли ці бульбашки колапсують поблизу поверхні субстрату, вони виділяють інтенсивні локалізовані енергетичні струмені, що механічно очищають попіл із мікроканальних стінок без ерозії кераміки або карбіду кремнію. Нижчі частоти (25–30 кГц) забезпечують глибше проникнення для більших DPF; вищі частоти (35–40 кГц) забезпечують вищу роздільну здатність у тісних клітинних структурах. Незалежне лабораторне тестування, наведене в білій книзі галузі 2022 року, підтвердило стабільне видалення попелу понад 97 % після 25-хвилинного циклу для субстратів із кордієриту. Цей процес зберігає цілісність промивного покриття та каталітичну функціональність — тому його можна безпечно застосовувати для каталізаторів окиснення дизельного палива (DOC) із покриттям та блоків селективного каталітичного відновлення (SCR), які зазвичай розташовують на вході.
Зворотне продування повітрям за імпульсним принципом: динамічна зміна напрямку потоку для відновлення проникності фільтра
Останній крок передбачає зворотне продування імпульсним повітрям для видалення відшаруваних забруднень та перевірки відновлення потоку. Стиснене повітря (6–10 бар) подається через колектор, що щільно прилягає до вихідної поверхні DPF. Короткі, високоенергетичні імпульси — тривалістю 0,1 с і повторювані кожну секунду — змінюють напрямок звичайного вихлопного потоку, спричиняючи рух повітря у зворотному напрямку крізь очищені канали. Короткочасна хвиля тиску піднімає залишковий попіл або конденсат із пор і виносить їх через вхідну поверхню, де спеціальний витяжний капюшон із вакуумом їх захоплює. Сопла розташовані зі зсувом по діаметру вихідної поверхні, щоб забезпечити рівномірне покриття й уникнути «мертвих зон». У багатьох системах цей крок інтегровано безпосередньо після ультразвукового очищення, коли DPF ще мокрий, і використовують водяну плівку як середовище для транспортування забруднень. Після зворотного продування диференційний датчик тиску підтверджує, що проникність повернулася в межі ±10 % від чистого базового значення, встановленого виробником (OEM), — це динамічна контрольна точка, що підтверджує готовність DPF до повторної встановки.
Ключові підсистеми машини для очищення фільтрів твердих частинок дизельного палива
Машина для очищення фільтрів твердих частинок дизельного палива залежить від точно спроектованих підсистем, які працюють у взаємодії, щоб безпечно видаляти сажу й золу, не пошкоджуючи крихких керамічних субстратів. Два критичні модулі — термоконтрольована нагрівальна камера та налаштована ультразвукова решітка перетворювачів — демонструють, як адаптивне керування й енергетичне зв’язування, оптимізоване під матеріал, безпосередньо визначають ефективність очищення й тривалість служби фільтра.
Нагрівальна камера з адаптивним керуванням наростання температури для запобігання тепловому удару кераміки
Керамічні субстрати DPF — зазвичай кордієрит або карбід кремнію — дуже чутливі до термічного навантаження. Раптовий температурний градієнт понад 150 °C може спричинити мікротріщини, що порушують структурну цілісність та довготривалу надійність. У нагрівальній камері застосовується адаптивне керування швидкістю підйому температури, щоб поступово підвищувати внутрішню температуру — зазвичай не швидше, ніж на 5 °C за хвилину, — до досягнення оптимального діапазону окиснення сажі: 550–600 °C. Така швидкість забезпечує рівномірне теплове розширення всередині соткоподібної структури. Дані в реальному часі від вбудованих термопар динамічно регулюють потужність нагрівачів, запобігаючи локальним перегрівам. Тривала пауза при цільовій температурі протягом 60–90 хвилин гарантує повне згоряння вуглецю, а замкнена система також контролює процес охолодження, щоб зменшити залишковий термічний удар під час вилучення фільтра. Така точність є обов’язковою у середовищах масового обслуговування, де стабільне термічне керування безпосередньо забезпечує тривалий термін служби фільтрів, контроль витрат клієнтів та продуктивність робіт.
Настроєна ультразвукова перетворювальна решітка для ефективного зв’язку енергії з субстратами з кордієриту/карбіду кремнію
Ультразвукове очищення ґрунтується на кавітації — утворенні й різкому зникненні мікроскопічних бульбашок у рідині — щоб видалити ущільнений попіл із мікроканалів DPF. Для кордієриту та карбіду кремнію ефективна передача енергії залежить від узгодження частоти перетворювача з акустичним опором і резонансними характеристиками кожного матеріалу-носія. Налаштований масив, що працює в діапазоні 20–25 кГц, забезпечує високу щільність потужності в ванні для очищення; перетворювачі розміщені так, щоб створити однорідне стояче хвильове поле по всьому об’єму резервуара. Така конфігурація забезпечує глибоке проникнення у стінки каналів — навіть у закупорених кінцях — тоді як мережа узгодження імпедансу динамічно компенсує зміни температури води й насиченості фільтра. На практиці добре налаштована система відновлює понад 95 % початкової пропускної здатності, що підтверджується тестами на зворотний тиск після очищення. Оскільки більша жорсткість карбіду кремнію вимагає інших порогів енергії, ніж кордієрит, масив має бути перекалібрований окремо для кожного типу матеріалу-носія: недостатня енергія залишає попіл, а надмірна — загрожує ерозії тонких стінок каналів. Отже, правильне налаштування забезпечує баланс між повнотою очищення й безпекою матеріалу-носія.
Визначення ефективності очищення: показники продуктивності, затверджені галуззю
Підтвердження продуктивності пристрою для очищення фільтрів твердих частинок дизельного палива ґрунтується на об’єктивних і відтворюваних показниках, а не на візуальному огляді. Основним критерієм є гравіметричне видалення сажі й золи: фільтр, що відповідає вимогам законодавства, має забезпечувати ефективність видалення ≥85 %, щоб відповідати допускам виробників обладнання (OEM). Суху масу до очищення фіксують на сертифікованих вагах із точністю до одного грама; масу після очищення використовують для визначення абсолютної кількості видаленої речовини. Цей метод, узгоджений із пропозиціями щодо випробувань ISO 22987, передбачає допустиму залишкову кількість не більше 0,1 г/л об’єму фільтра для одиниць, сертифікованих за стандартом Euro VI (оновлено у 2023 році).
Другим критичним показником є відновлення протитиску — вимірюється як різниця тиску на субстраті при фіксованій швидкості вихлопного потоку. Серйозно забруднений DPF може мати протитиск понад 30 кПа до очищення, що створює значне навантаження на двигун. Після повного термічного, ультразвукового та пневматичного оброблення метою є відновлення протитиску в межах ±5 % від значення «чистого» DPF, встановленого виробником. Цей показник безпосередньо корелює з відновленням паливної економічності: кожне зниження протитиску на 10 кПа зменшує паливний штраф приблизно на 1 % у циклах важкого дизельного транспорту. Коротке випробування на стенді для вимірювання витрати потоку підтверджує, що проникність відповідає початковій геометричній пористості — це означає, що в кутах каналів не залишилось ущільненої золи.
| Метричні | Значення зразка до очищення | Цільове значення після очищення | Еквівалентність методів випробування |
|---|---|---|---|
| Суха маса (лише DPF) | 8,450 кг | ≤ 7,310 кг (≥ 85 % видалення частинок) | Гравіметричні ваги за ISO 11841 |
| Протитиск при 600 м³/год | 28,4 кПа | ≤ 9,8 кПа (відповідає оригінальній чистій конструкції виробника) | Стенд для вимірювання витрати повітря з термоанемометром |
| Коефіцієнт відновлення витрати | 0,62 (62 % від початкової витрати) | ≥ 0,95 (95 % від початкової витрати) | Проникність за Дарсі–Форхгеймером |
Сертифікація за допомогою оптичного бороскопа виступає як додаткова перевірка «припустити/не припустити»: навіть гравіметрично точне очищення може залишити напівпрозорий плівковий шар, який не помітний на вагах. Інспектори вводять 5-мм згинний зонд у кожен канал і оцінюють щільність залишкових відкладень за стандартизованою шкалою від 0 до 5. Оцінка «0» означає відсутність видимих відкладень — це підтверджує, що зола повністю руйнувалася кавітацією й видалена. Разом гравіметрична точність, відновлення динаміки витрати та оптичне підтвердження забезпечують комплексну й відтворювану гарантію того, що пристрій стабільно повертає фільтри DPF у повну робочу придатність.
Поширені запитання про механізми очищення DPF
Які забруднювачі видаляє очищення DPF?
Очищення DPF спрямоване на два основні типи забруднювачів: сажу (вуглецевий залишок) та золу (неможливий до згоряння мінеральний залишок).
Чому термічний розклад використовують першим під час очищення DPF?
Термічний розклад використовують першим, оскільки він ефективно окиснює й видаляє багатий на вуглець сажистий осад, який неможливо видалити механічним або хімічним способом.
Як кавітація ультразвуком видаляє золу?
Ультразвукова кавітація створює мікроскопічні бульбашки, які колапсують поблизу поверхні каналів DPF, вивільняючи потужні струмені енергії для видалення ущільненої золи без пошкодження субстрату.
Яку роль відіграє імпульсне зворотне продування повітрям у процесі очищення DPF?
Імпульсне зворотне продування повітрям видаляє золу та сміття, що відокремилися після ультразвукового очищення, забезпечуючи відновлення проникності каналів DPF.
Як перевіряють ефективність роботи машини для очищення DPF?
Ефективність перевіряють за допомогою гравіметричних показників видалення сажі/золи, тестів відновлення протитиску та сертифікації за допомогою оптичного бороскопа.